

アルミの特徴と精密加工のポイント
アルミニウム(アルミ)は、軽量かつ優れた物理特性を持つ汎用金属です。近年、製品の高精度化・小型化が進む中で、アルミの精密微細加工へのニーズが急速に高まっています。その一方で、アルミには独自の加工課題も存在します。本記事では、アルミの特性と精密加工のポイントについて整理してご紹介します。
アルミの特徴
アルミの物性と強み
アルミは密度が約2.7g/cm3と軽量でありながら、耐食性・導電性・熱伝導性に優れるのが特長です。一方で、純アルミは軟らかく、合金化によって必要な強度・硬度を付与します。
マグネシウムやシリコンなどを添加したアルミ合金では機械的強度や硬度が大幅に向上します。また、熱膨張係数が高く、切削加工時の熱影響や変形、温度変化による寸法変化には注意が必要です。
アルミの加工性の特徴
アルミは一般的に切削性が良い材料とされていますが、精密・微細加工においては独自の課題も多く存在します。
軟らかさによるバリ・溶着の発生
純アルミや軟質合金は工具とワーク間で摩擦熱が発生しやすく、刃先への溶着やバリが生じやすい傾向があります。これにより、工具摩耗や製品精度の低下につながることがあります。
加工熱の影響による変形
アルミは熱伝導率が高い一方、熱膨張係数も大きく、加工時の温度変化が寸法安定性や形状精度に直接影響します。精密加工では、工程ごとに温度管理を徹底し、熱による反りや膨張を抑える必要があります。
表面粗さ・微細構造の制御
アルミの表面は酸化膜が生成しやすく、微細加工や研磨工程で仕上げ面の品質が左右されます。ナノオーダーの加工を目指す場合には、工具材質・コーティング・工程ごとの最適条件の設定が必要です。
合金ごとの切削条件最適化
同じアルミでも合金の種類や熱処理条件によって硬度や切削抵抗が異なります。たとえばA6061(中硬度合金)とA7075(高強度合金)では、適切な工具選定や回転数・送り量の調整が加工精度を大きく左右します。
微細穴・狭ピッチ加工の難度
10μm以下の微細穴や狭ピッチ加工では、工具の突き出し量や振動管理が精度に直結します。最小径ドリルやレーザー加工では、工具折損や穴壁粗さ対策に独自のノウハウが必要です。
アルミ合金の種類
代表的なアルミ合金には、A6061やA5052、A7075などがあります。A6061は強度と加工性のバランスが良く、A7075は高強度用途に用いられます。精密加工では、用途に応じて合金成分や熱処理条件を選択することが重要です。
アルミの主な用途
輸送機器(自動車・航空機)、電子部品、医療機器、FA装置など、軽量化や放熱性が求められる分野で幅広く採用されています。特に近年は、電子基板のヒートシンクや高精度治具、MEMS用部品など、微細寸法領域への応用が進んでいます。
電子部品・放熱部材としての利用
アルミは高い熱伝導性と軽量性から、ヒートシンクや電子基板のフレーム、精密治具などで広く用いられています。
自動車・航空機部品
輸送機器の部品(自動車エンジンパーツ、航空機構造材など)では、軽量化による省エネルギー・運動性能向上の観点からアルミが活躍しています。
医療機器・精密機械分野
アルミ合金は生体適合性や加工性に優れ、医療機器・微細流路部品など精密加工が求められる用途にも対応しています。
アルミ加工のポイント
切削加工
アルミは切削性が高い一方、軟らかさゆえに刃先の溶着やバリ発生が起こりやすい材料です。工具には、コーティング超硬やダイヤモンド工具など表面品質と耐摩耗性を両立したものが選ばれます。加工熱による寸法変化や表面粗さを防ぐため、冷却剤の適切な使用や切削条件(回転数・送り量)の細やかな調整が必須です。また、微細加工では工具突き出し長さや工作機械の剛性管理が重要で、わずかな振動でもエッジ欠けや寸法不良を招くリスクがあります。
プレス加工
アルミは常温で延性に優れますが、薄肉部品や複雑形状の場合、成形時に変形や割れが生じやすい性質があります。プレス加工では金型材料に耐摩耗性の高い超硬合金や高強度鋼を用い、潤滑剤や温度管理によって材料の滑り・均一成形を実現します。また、工程管理と金型メンテナンスが安定品質を維持する鍵となります。
溶接加工
アルミは表面酸化被膜が生成されやすく、溶接時には酸化膜除去や適切なシールドガス管理が不可欠です。
TIG(Tungsten Inert Gas)溶接やレーザー溶接では、高品位な接合を実現するため温度制御とガス管理に高度なノウハウが求められます。
アルミの精密微細加工
マイクロドリル加工
マイクロドリル加工とは、極小径のドリルを用いて、穴あけを行う精密切削加工技術です。ドリル径が小さいため工具破損のリスクが高く、精密な加工技術が求められます。スピンドル回転数は数万rpmと、一般的なドリル加工よりもはるかに高速となるため、切削条件を誤ると、工具破損や加工精度の低下に直結します。
当社では合成繊維紡糸用ノズルの製造で培ってきた精密加工技術のノウハウを活かし、高精度・高アスペクト比(深度L/直径D)の加工を実現しています。
精密プレス加工
微細プレスでは、耐摩耗性と高剛性を兼ね備えた専用金型設計が不可欠です。
当社では、耐久性の高い専用金型設計と、CAE解析を活用した独自の精密プレス加工技術により、従来は難しかったφ10μmクラスの微細孔加工や、複雑な微細形状の加工に対応しています。
超微細放電加工
超微細放電加工は、放電現象を利用して材料表面を溶融・除去する加工技術です。あらかじめ加工形状を映した電極(マスター)を使い、電極とワークの間で放電させ、目的形状を転写・形成します。非接触加工のため工具摩耗の心配がなく、切削やプレスでは困難な加工に適した方法です。バリの発生が少なく、微細孔や複雑な形状においても滑らかで均一な仕上がりが得られます。
東レ・プレシジョンの放電加工技術では、最小径φ3μmの微細孔加工を実現しています。
レーザー微細加工
レーザー微細加工は、マイクロオーダーの多孔パターンやディンプル形状を高速・高精度に形成できる加工技術で、非接触加工のため摩耗の影響を受けにくいです。レーザー微細加工には、超短パルスレーザーとロングパルスレーザーの2種類の方式があり、用途に応じて使い分けられます。超短パルスレーザー方式は照射時間が非常に短いため、熱損傷の少ない高品位の加工、狭ピッチ・ストレートな微細孔加工を実現できます。
当社では多軸スキャナーを用いた独自開発のレーザー微細加工技術により、最小孔φ10μm、最小ピッチ50μmの高密度な微細・多孔加工を実現しています。
集束イオンビーム(FIB)加工
集束イオンビーム(FIB:Focused Ion Beam)加工は、イオンビームを集束させ、原子レベルで材料を除去する超精密加工技術です。他の加工方法では実現できないナノオーダーの微細加工が可能です。加工時の入熱がきわめて小さいため、熱損傷の少ない高精度・高品位な仕上がりを実現できます。FIB加工では、ナノスケールの複雑な三次元形状の加工に加え、試料の表面や断面を観察しながら三次元データを再構築することもできます。
当社のFIB加工技術は、太陽観測ロケット用部品にも採用され、その加工技術は高い評価を受けています。
積層造形(3Dプリンティング)
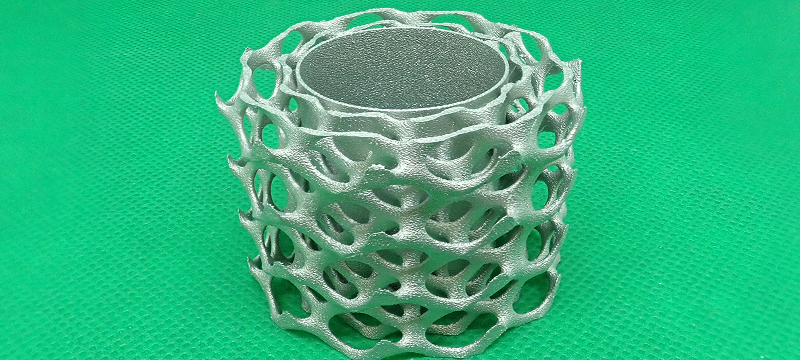
金属粉末を面で敷き詰め、局所的にレーザーを照射して溶融させて冷えた際に固まるプロセスを積層していくことで意図した形状を作る加工法。試作・軽量トポロジー最適化部品に有効。2次加工で機能面を整えるのが定石です。
当社の金属3Dプリンティングでは、航空宇宙関連の部品にも採用されており、機械加工では困難とされる微細で高精度な形状を実現しています。
東レ・プレシジョンのアルミ微細加工事例
ここからは、当社で実際に行った微細加工事例をご紹介していきます。
アルミ加工
(熱交換器・フィルター用途。ジャイロイド構造で軽量で高剛性をもち、放熱性能が高い。)
アルミの高精度加工は東レ・プレシジョンにお任せください
アルミは汎用性・加工性に優れる一方、微細加工では高い技術と経験が求められます。東レ・プレシジョンは長年培ったノウハウと設備で、用途・精度要求に合わせた最適な加工ソリューションを提供しています。アルミの精密加工は、ぜひ当社にご相談ください。